Дефекты печати — причины и решения
Справочник по типовым дефектам качества печати (на основе официальной методички FlashForge и опыта сообщества). У каждого дефекта — фото проблемы, причина и решение; скриншоты настроек убраны в сворачиваемые блоки, чтобы не мешали читать.
Связанные статьи: Печать · Калибровка · Материалы.
1. Недоэкструзия (пластика выдавливается мало)
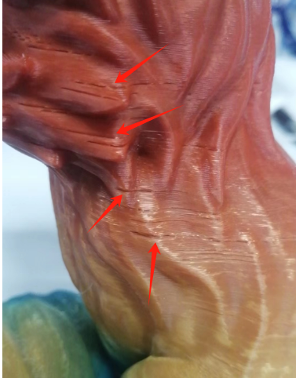
Причина 1 — плохой/неподходящий филамент или низкая температура. - Замените филамент; выставьте температуру по рекомендации с катушки (+~15 °C из-за нержавеющего сопла, см. Печать).
Причина 2 — нагар/закоксовка в сопле. Признак: при ручной подаче нить тоньше 0.45 мм (норма 0.5 ± 0.03 мм). - Замените сопло или сделайте cold pull (Печать).
2. Линии слоёв (видны полосы по высоте)
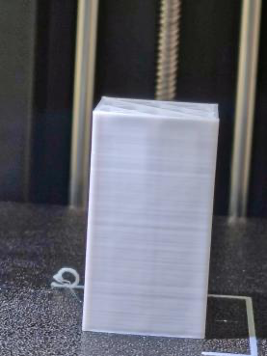
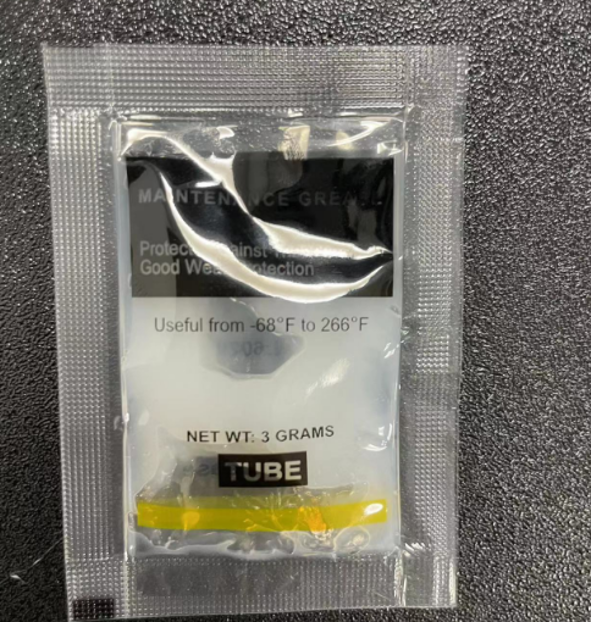
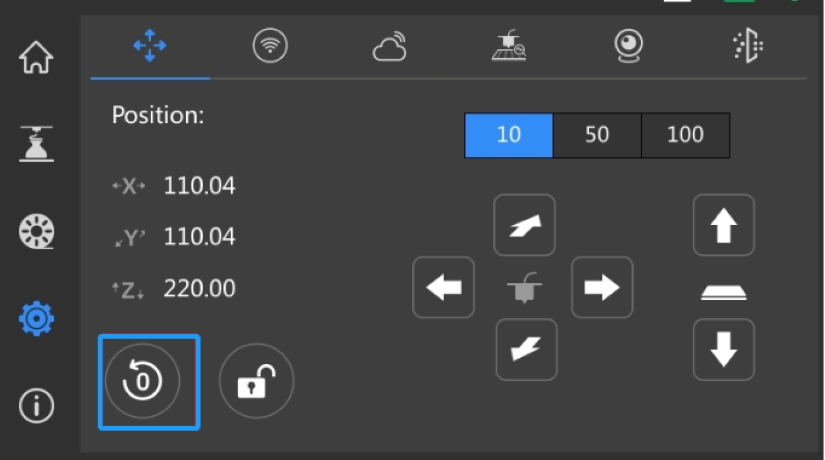
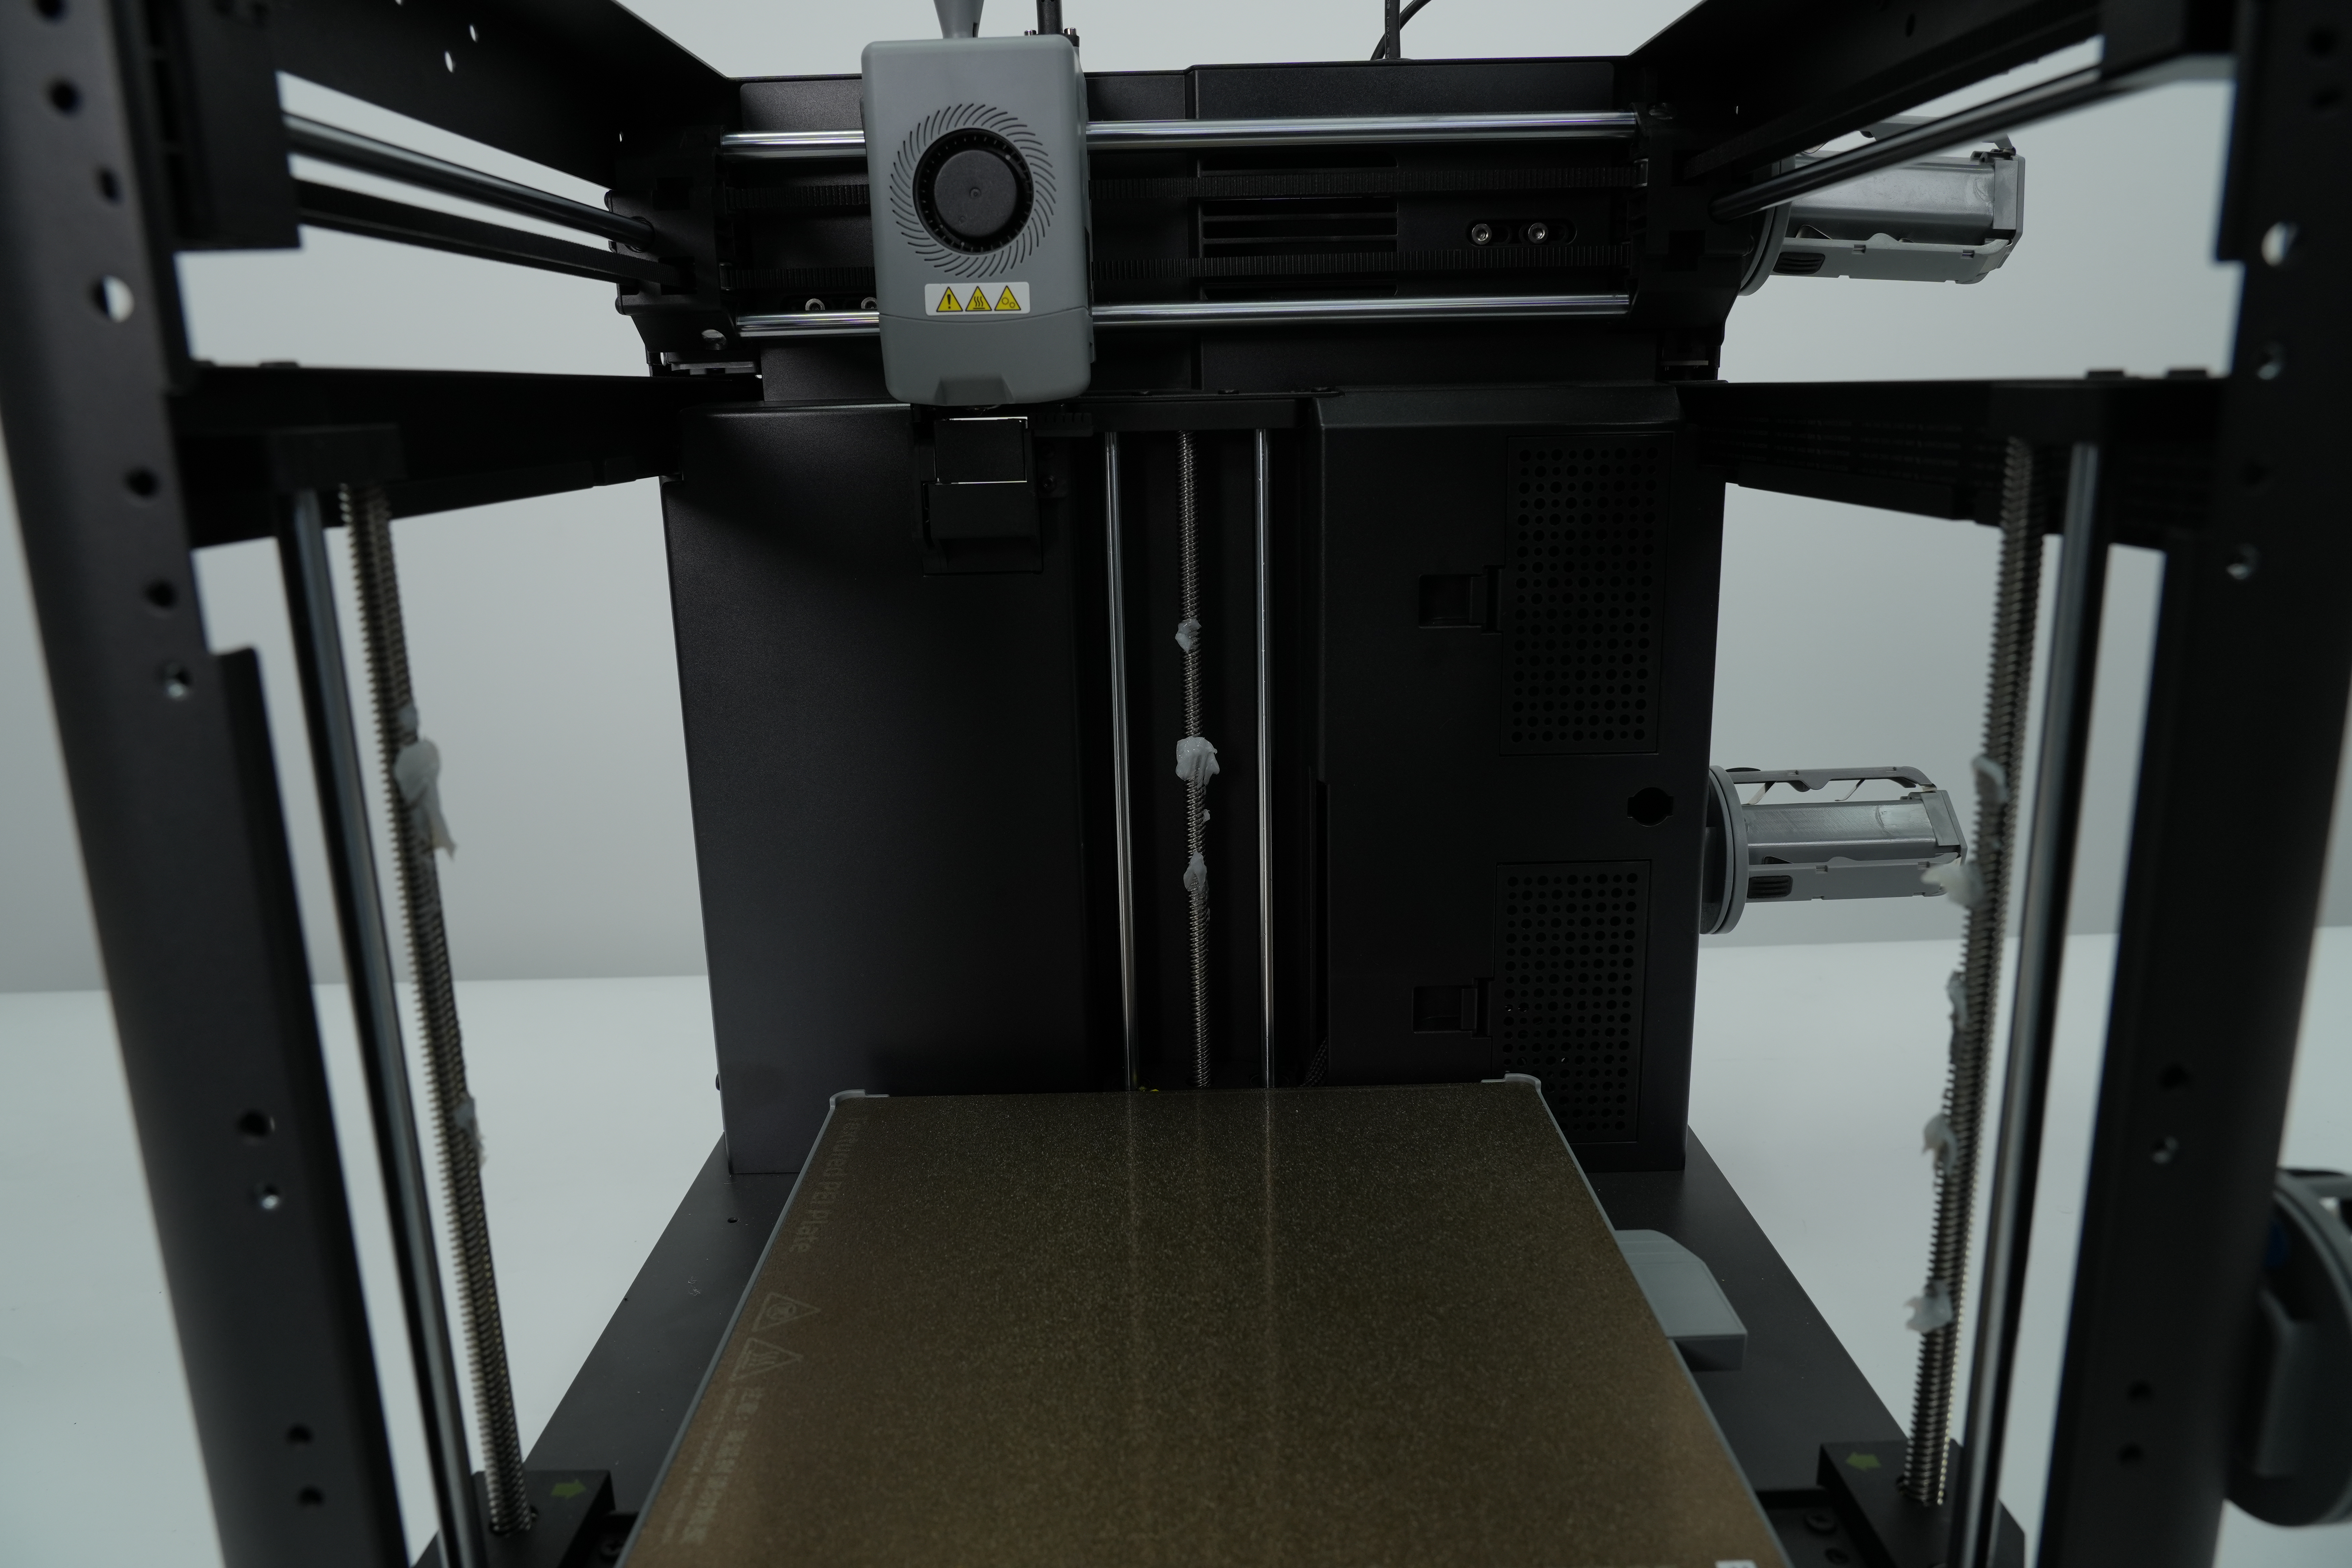
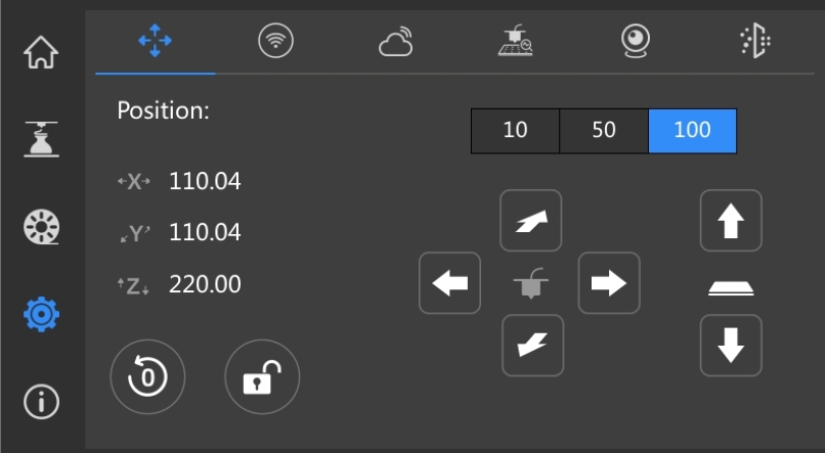
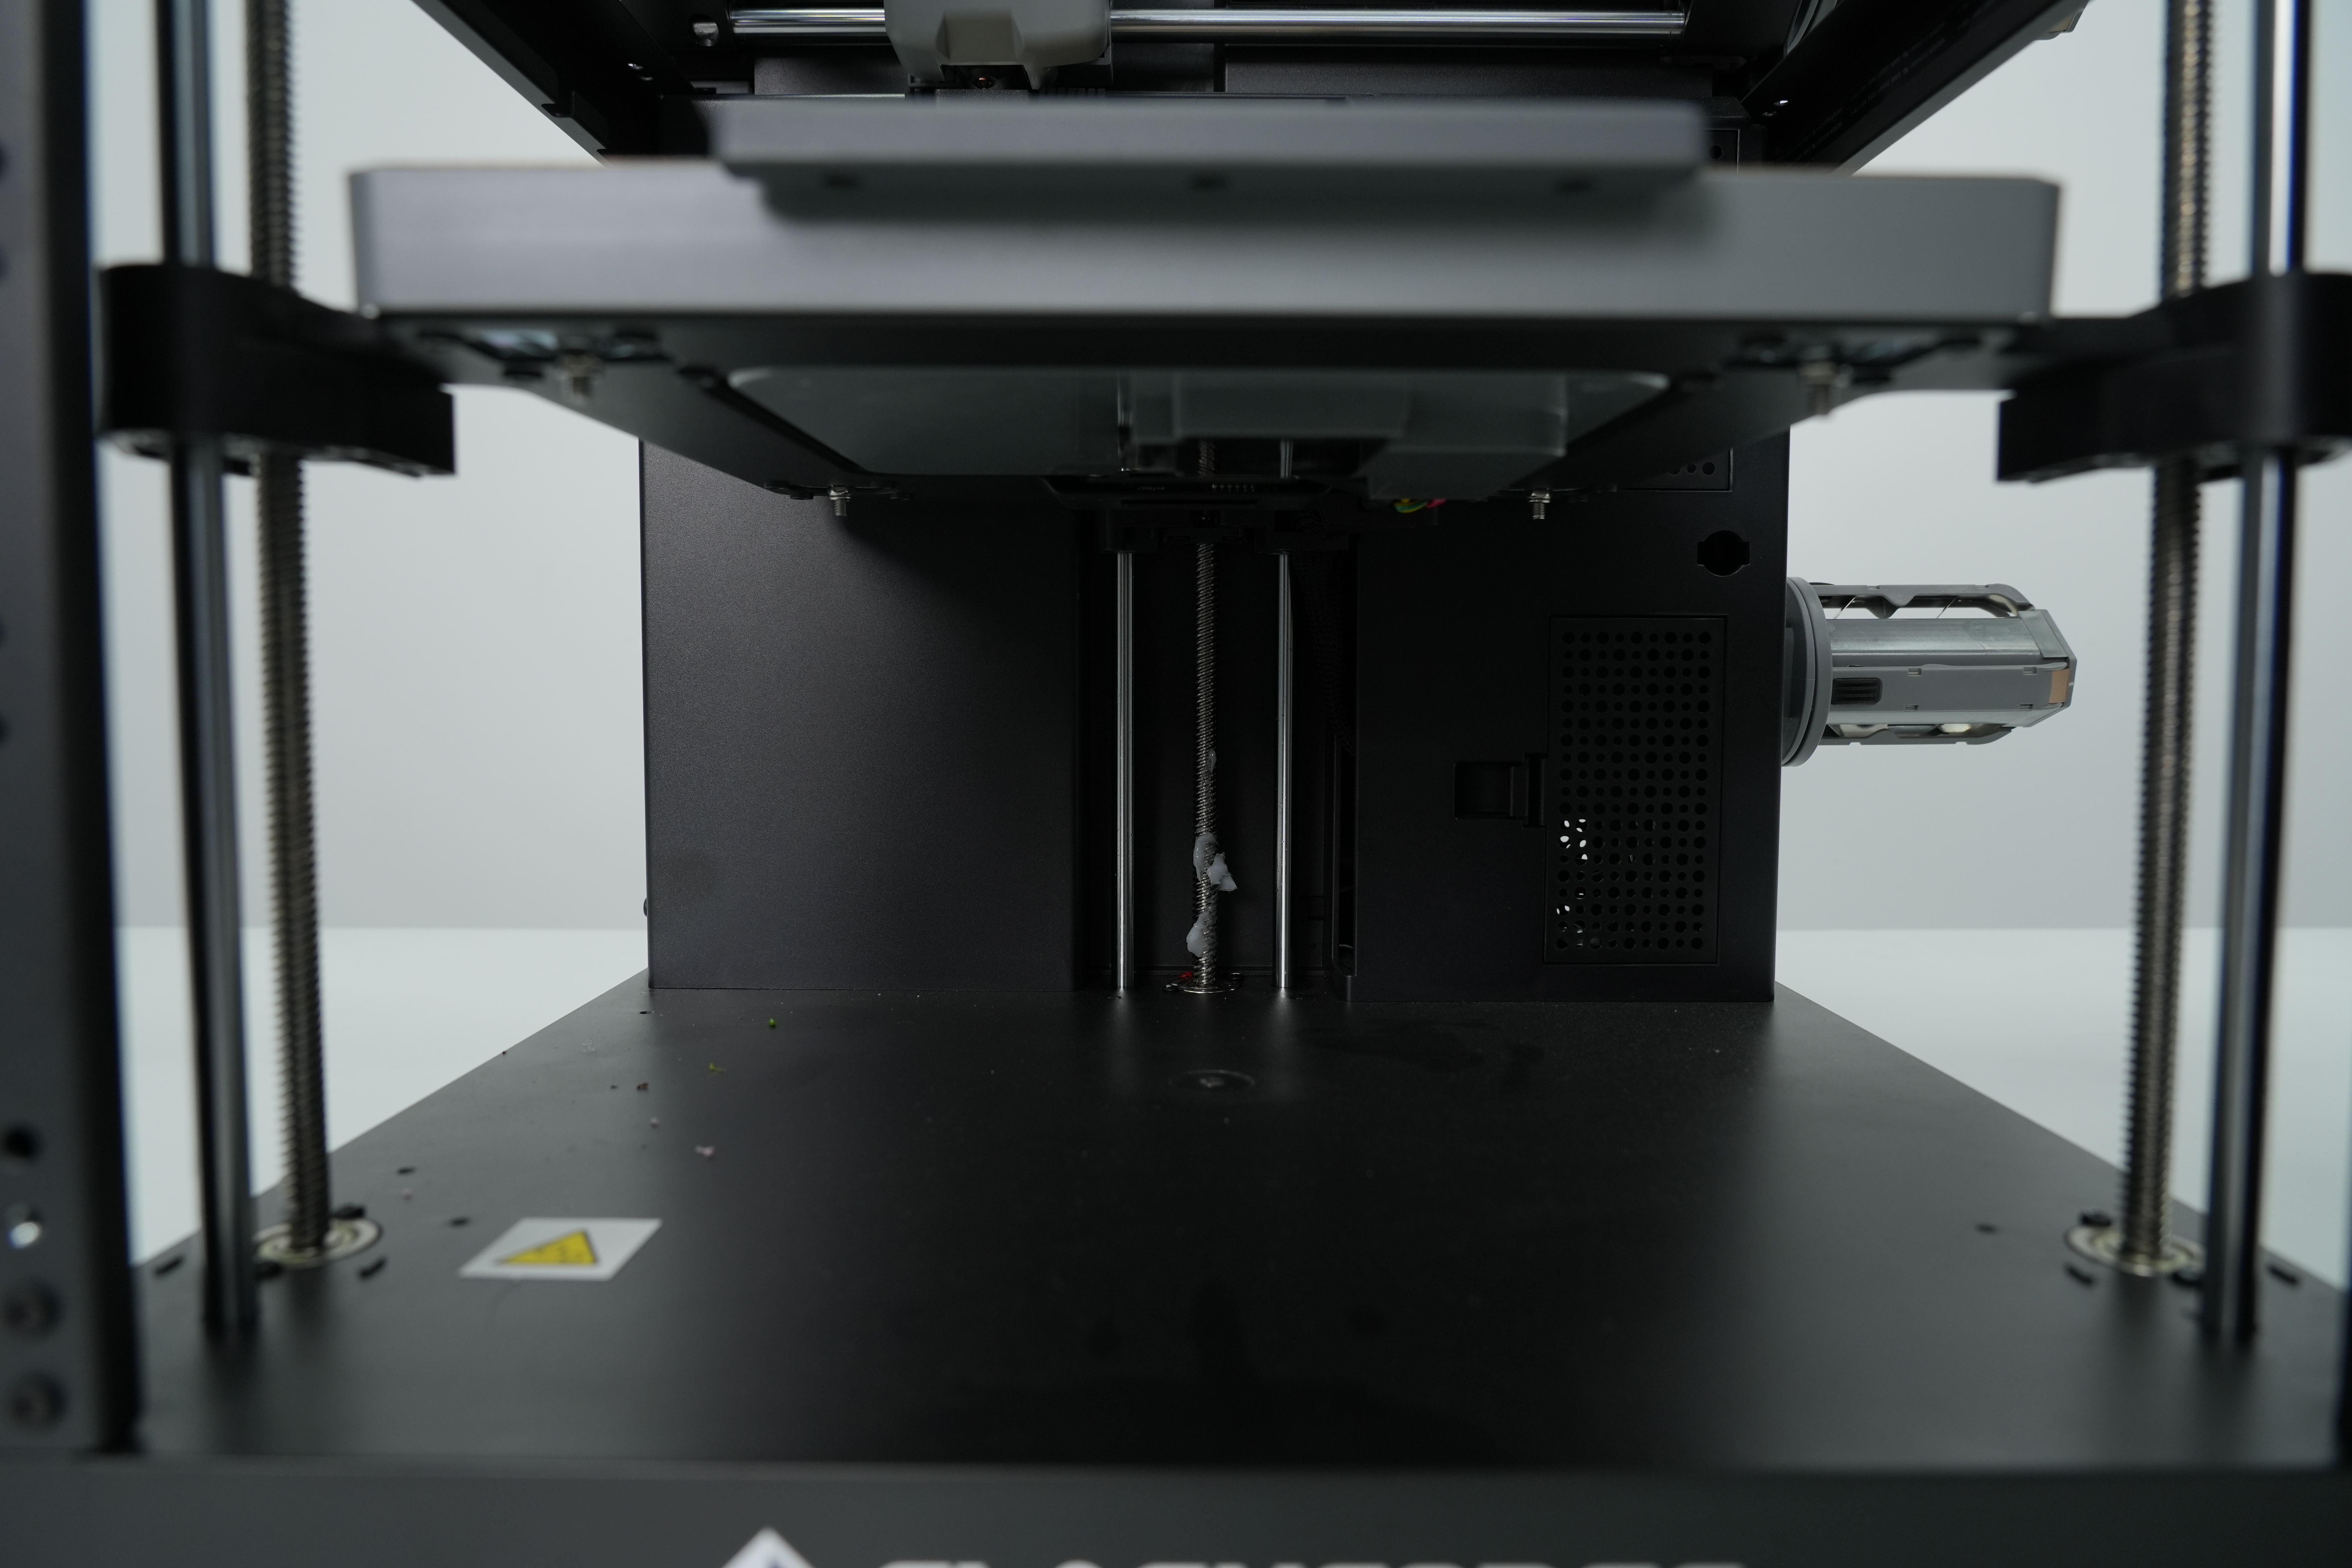
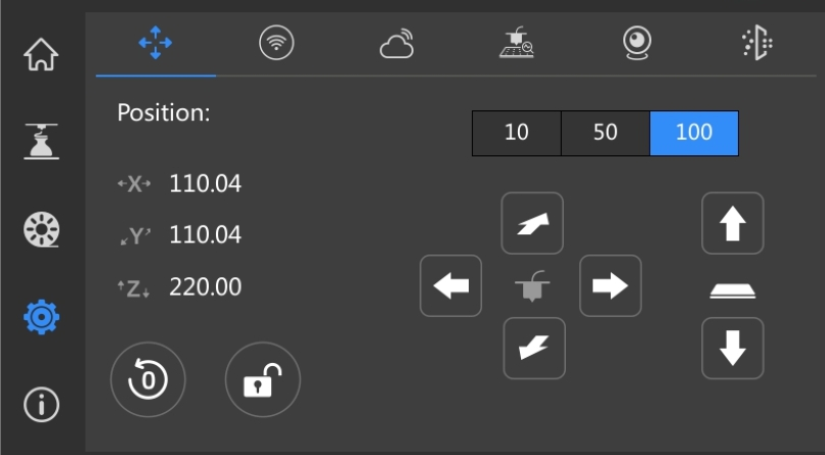
Причина — неплавное движение по оси Z (шум/подклинивание). - Смажьте ходовой винт Z (подробно — в Обслуживании). - Если смазка не помогла, причина глубже: биение ходового винта, люфт антивоблинговых гаек, неравномерный ход трёх кареток Z. Подробный разбор с замерами — PDF «Полосы по оси Z».
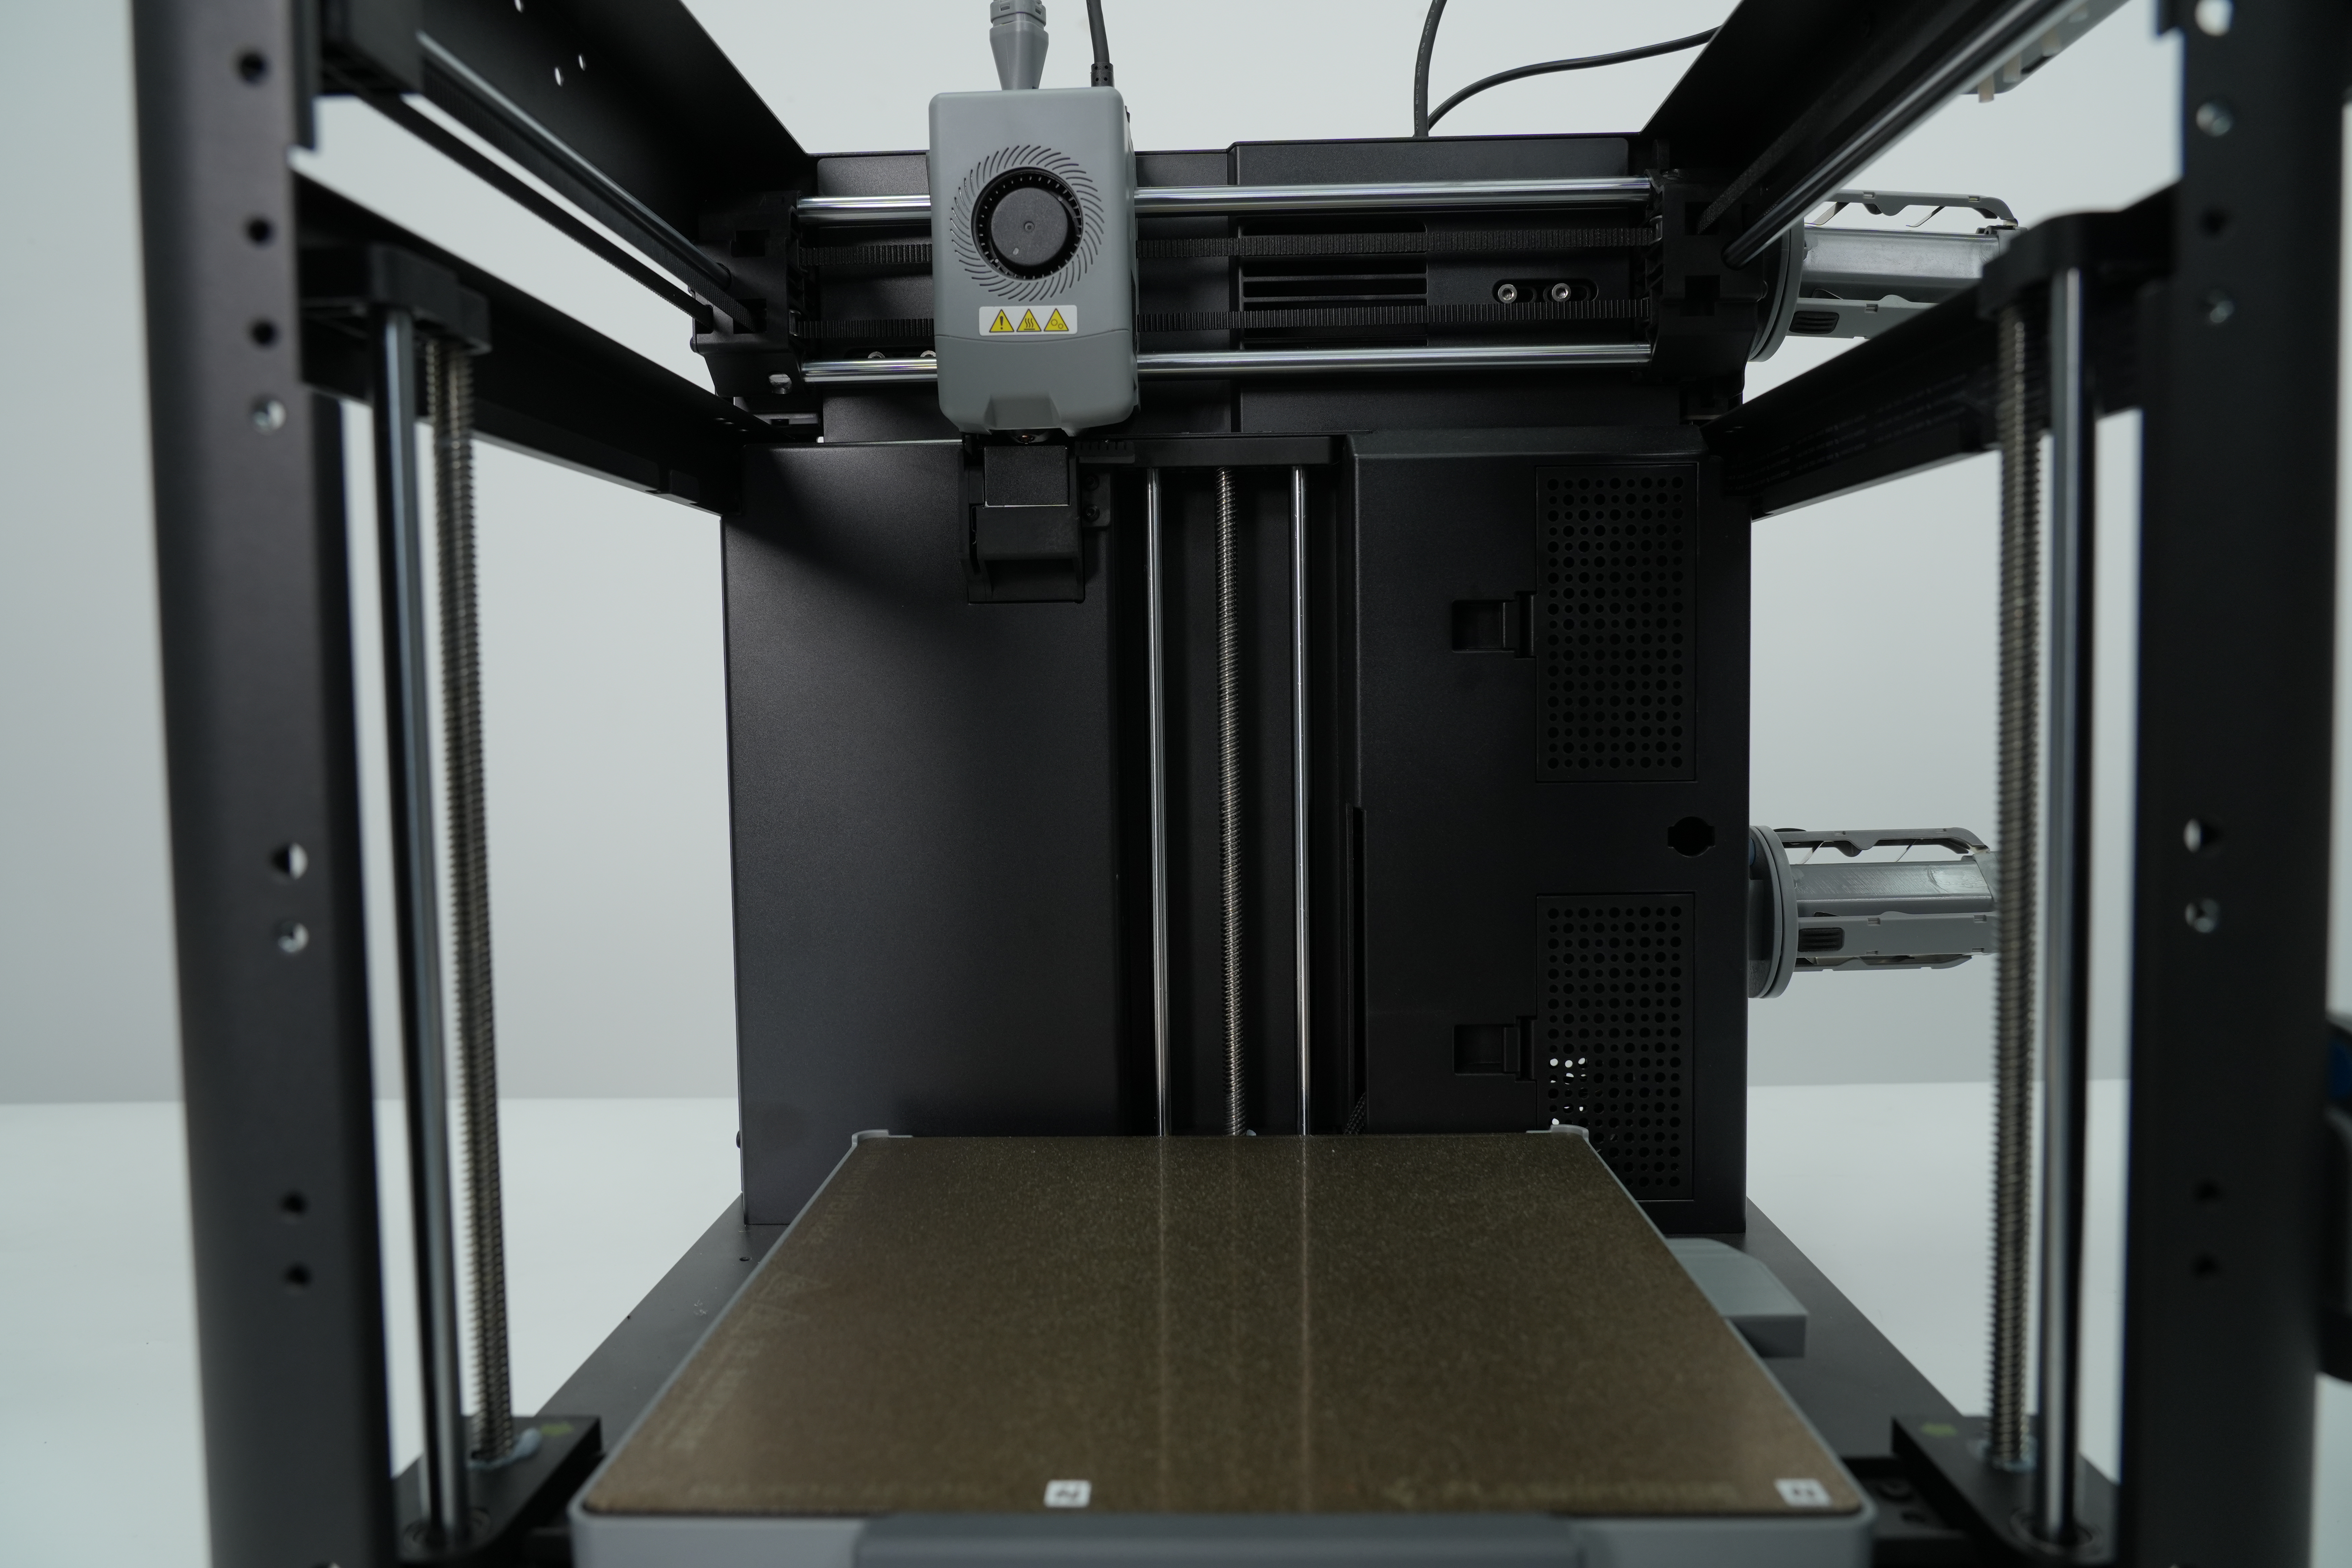
Шаги смазки винта Z (скриншоты)
3. Гостинг (эхо) и звон (ringing)
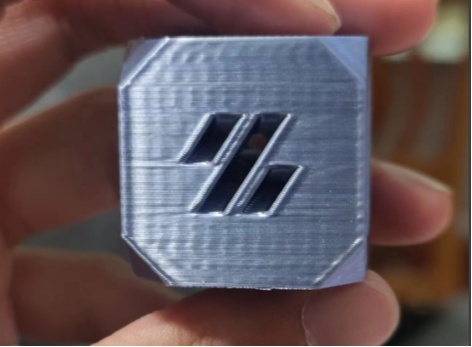
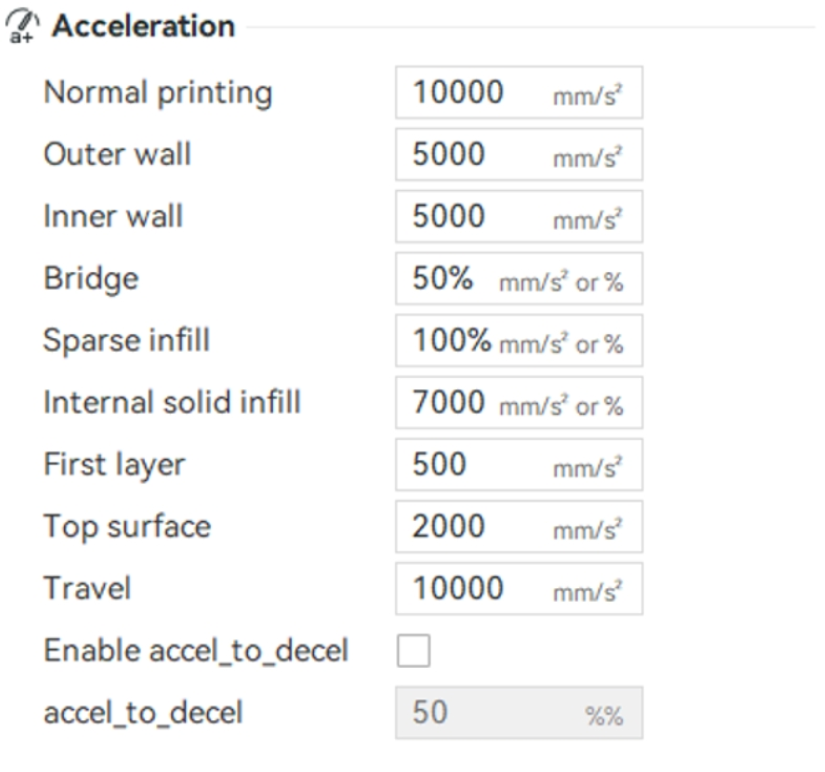
Причина — слабое натяжение ремней / высокое ускорение. - Подтяните ремни и пересоберите Input Shaper (Калибровка). - Снизьте ускорение в Orca: Speed → Acceleration → Normal printing.
Настройка ускорения
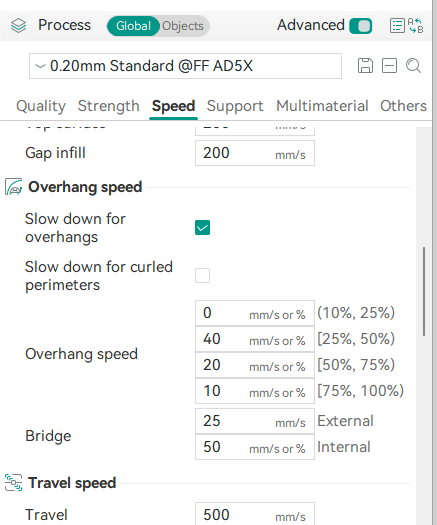
4. Провисание нависаний (droopy overhangs)
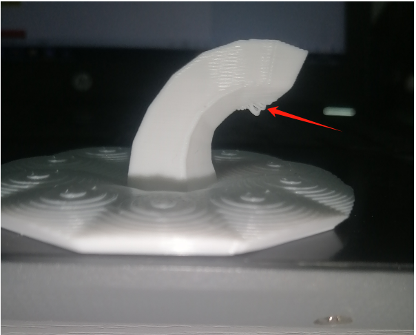
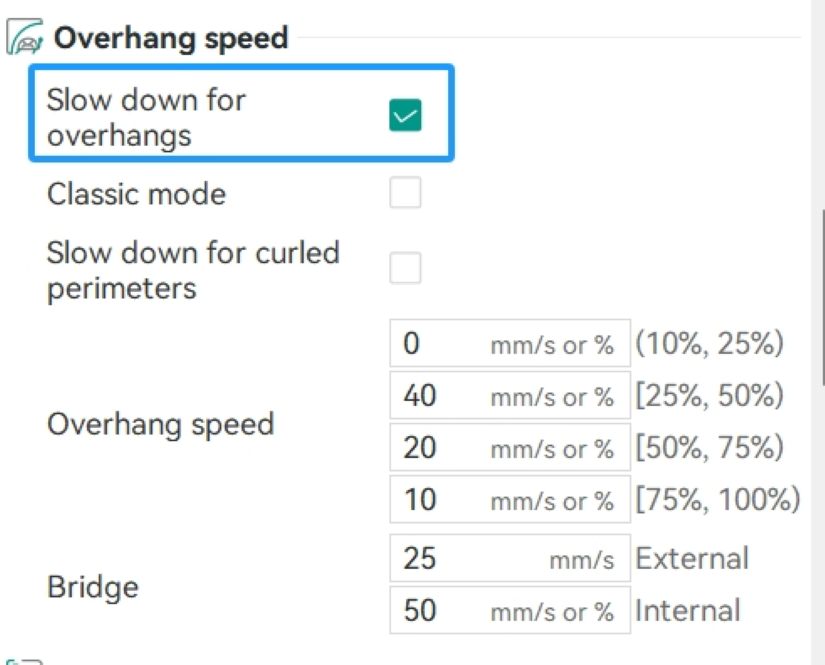
- Включите Slow down for overhangs в Orca.
- Добавьте поддержки для нависаний круче 30°.
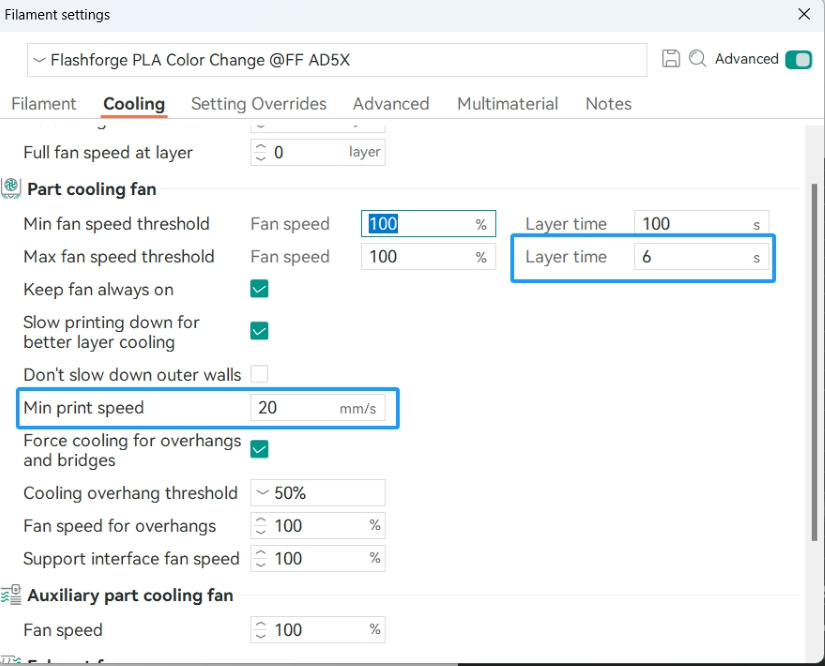
- Усильте обдув / увеличьте время остывания слоя.
- Проверьте вентилятор обдува детали (мог выйти из строя).
Настройки (нависания, охлаждение)
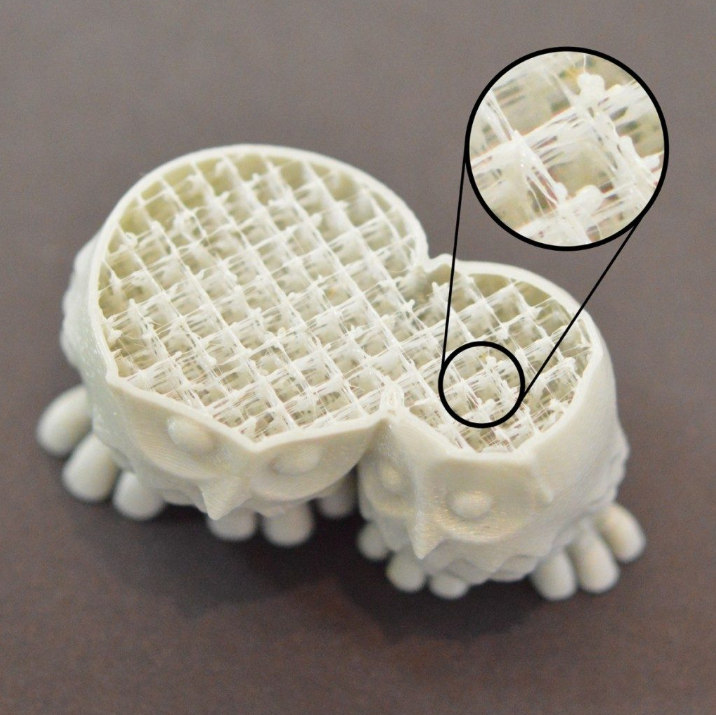
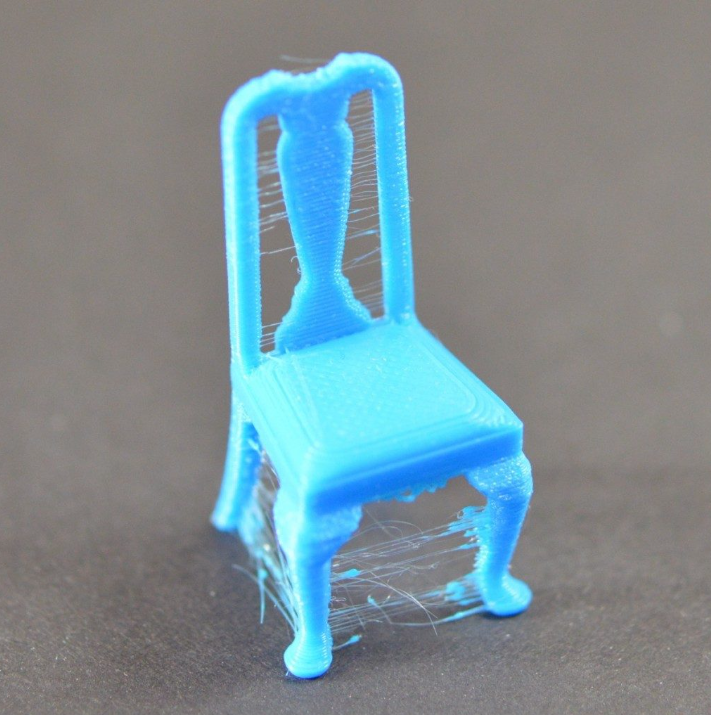
5. Паутина / стрингинг (тонкие нити между деталями)
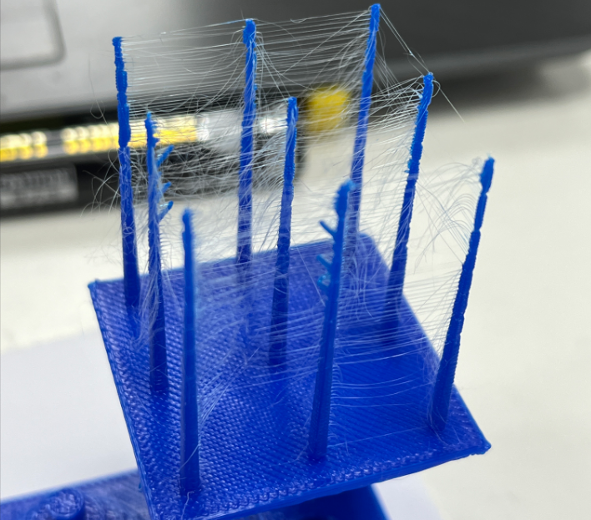
- Просушите филамент (PLA, PETG, PLA-CF особенно гигроскопичны) — см. Материалы.
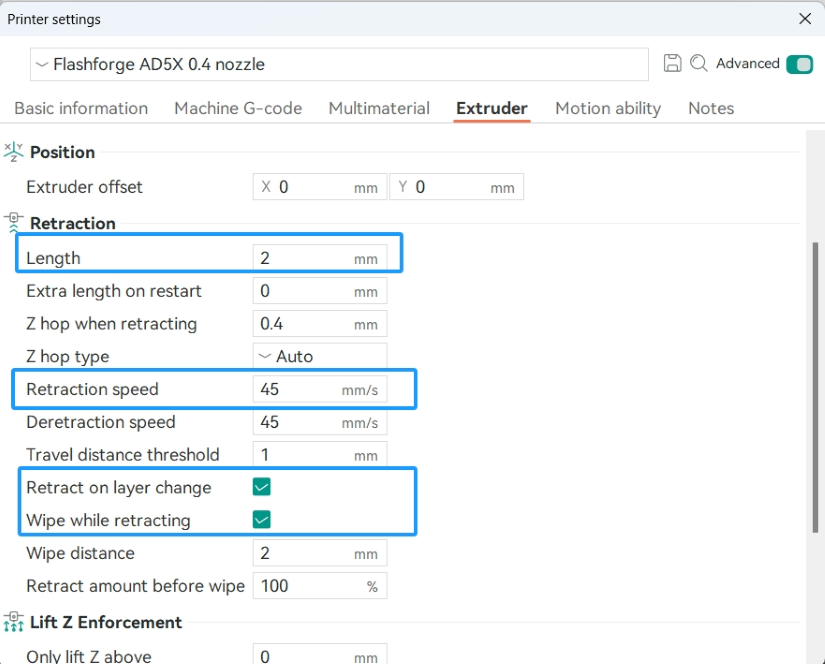
- Увеличьте дистанцию и скорость отката (retraction) в Orca.
Настройки отката
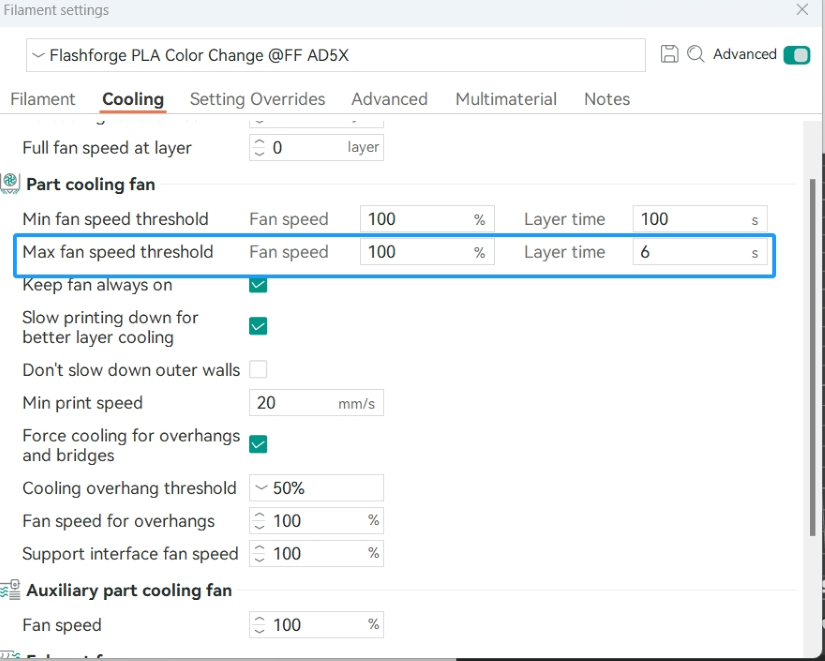
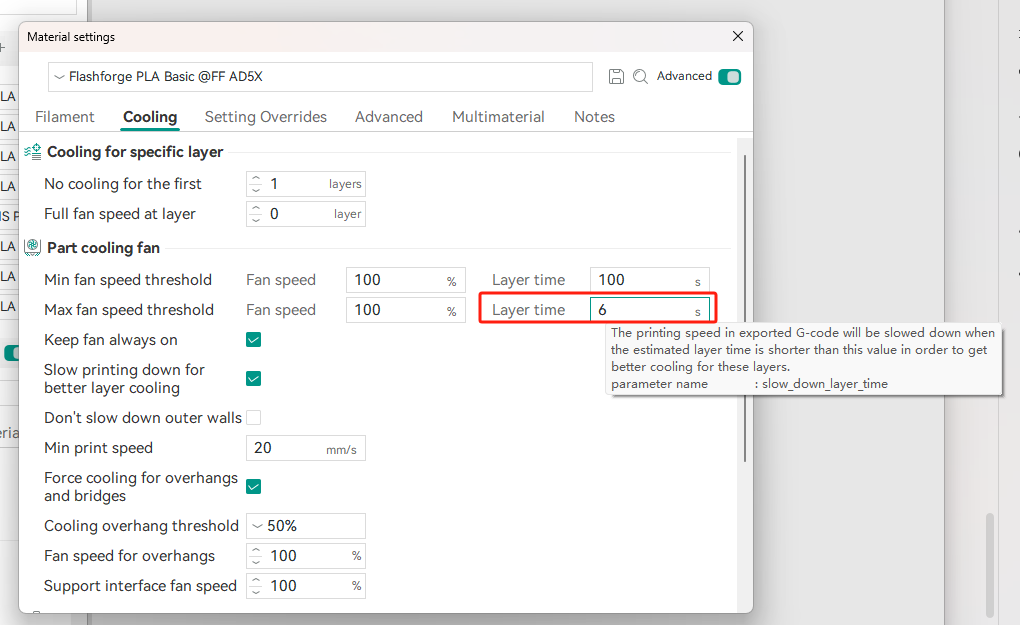
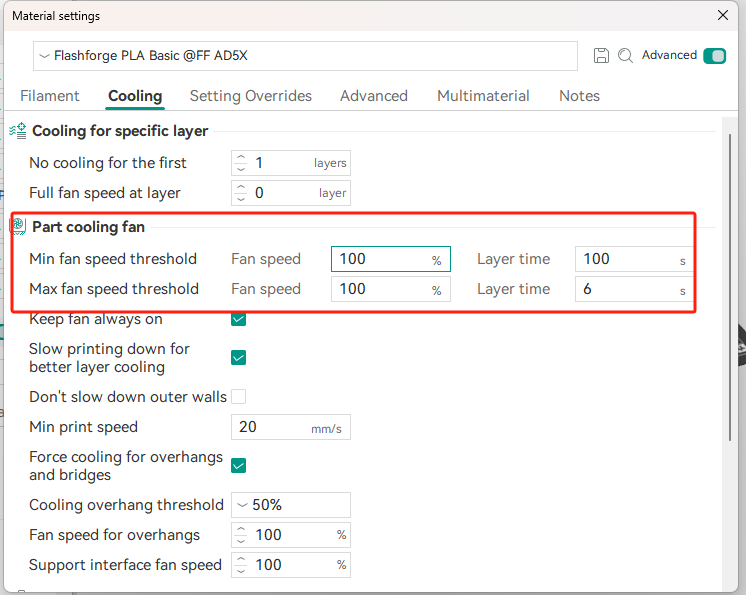
6. Шероховатость на мелких зонах (FlashPrint 5)
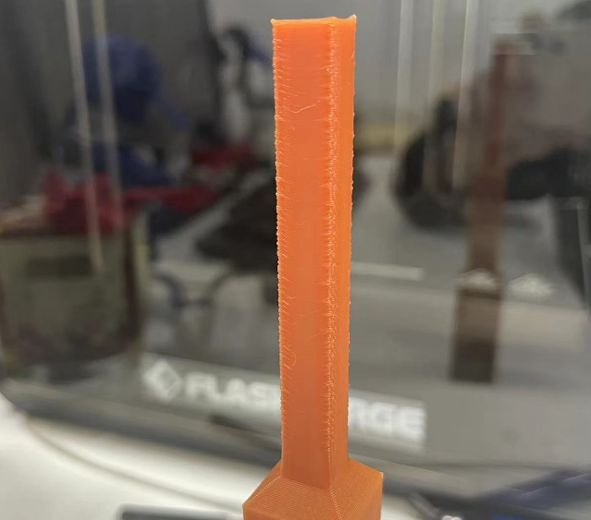
- Настройте порог Max fan speed threshold, чтобы принтер замедлялся на коротких слоях.
Настройка
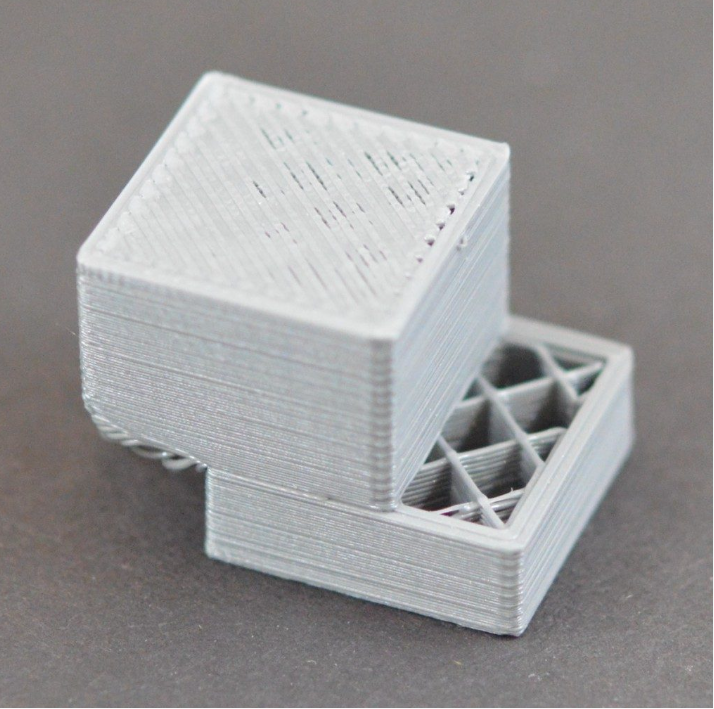
7. Зазоры между заполнением и контуром
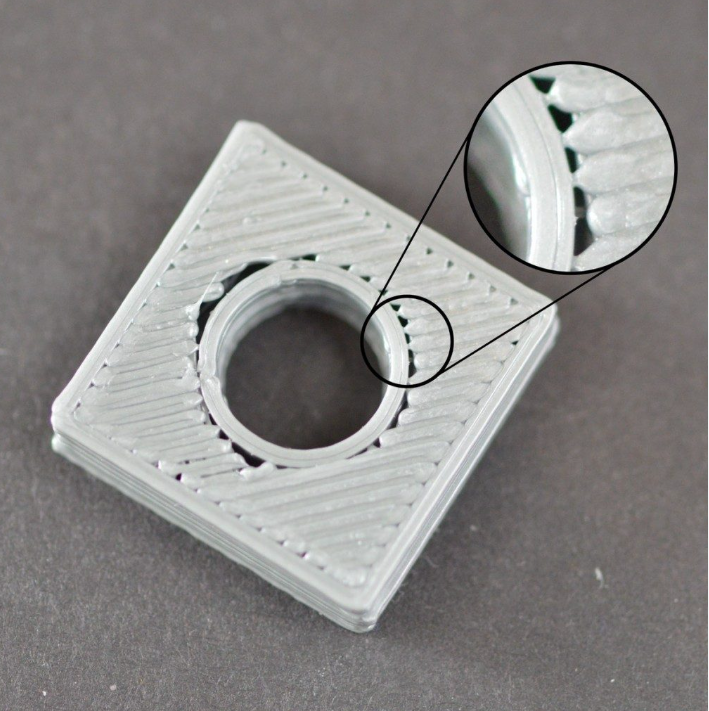
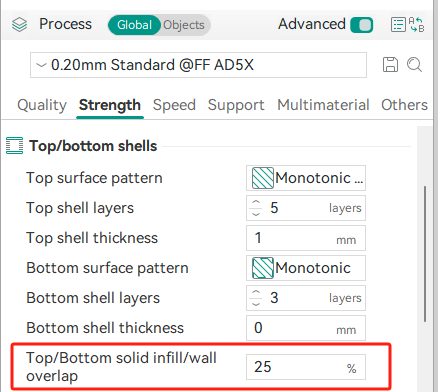
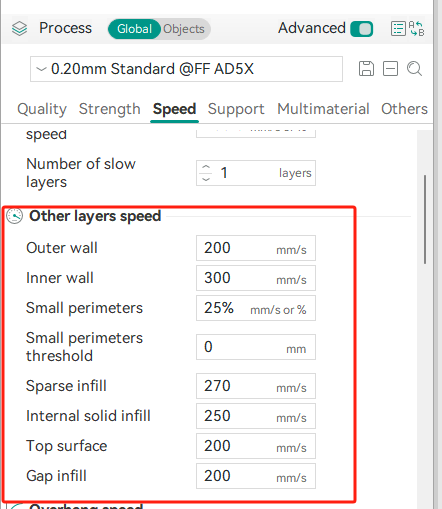
- Включите нахлёст заполнения на стенки: Process → Strength → Top/Bottom solid infill/wall overlap ≈ 25 %.
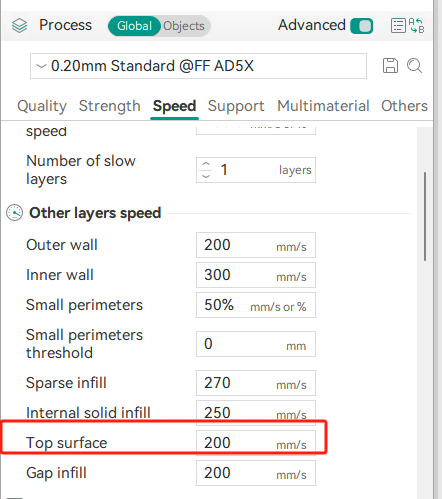
- Снизьте скорость для Top surface.
Настройки
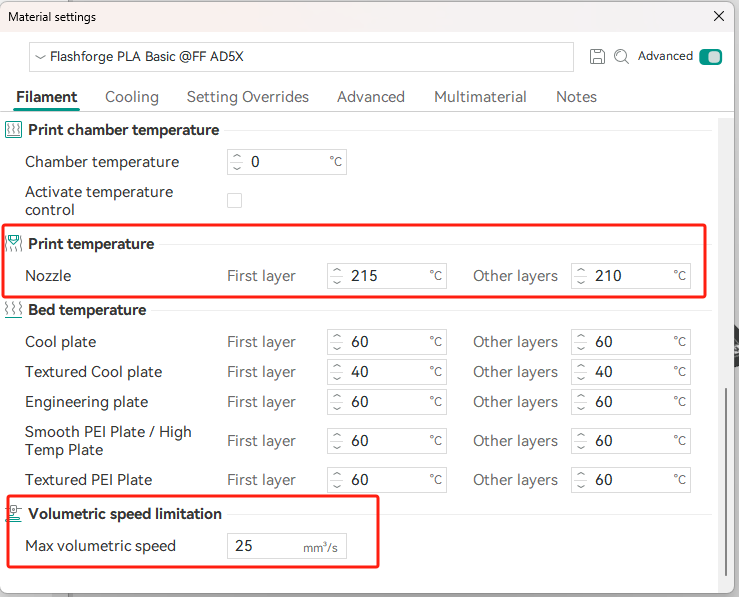
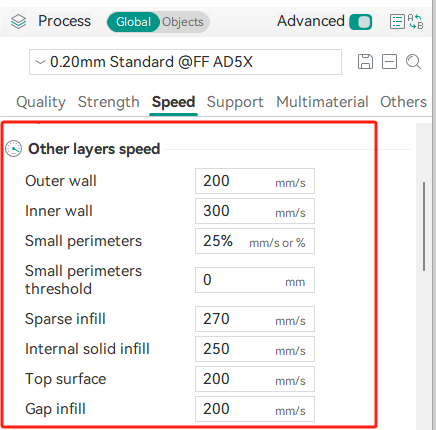
8. Перегрев (оплывание мелких деталей)
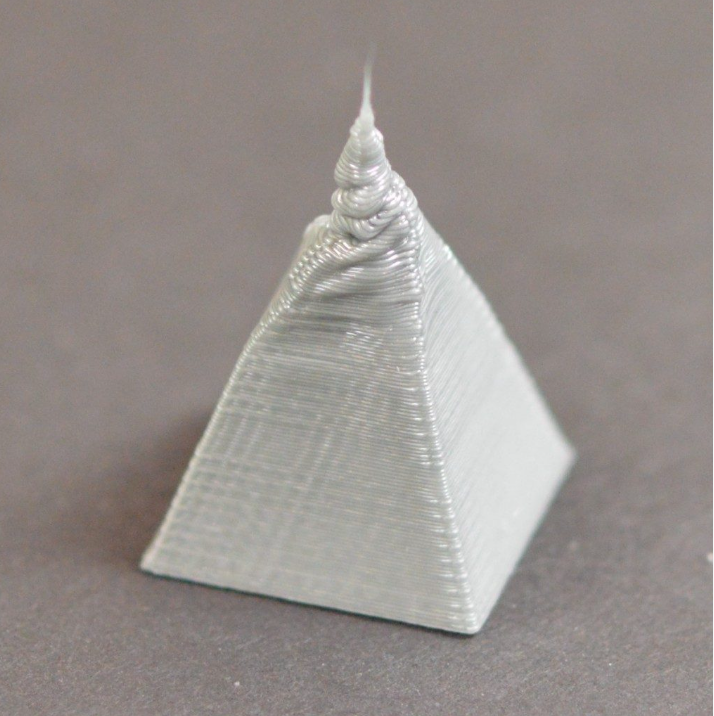
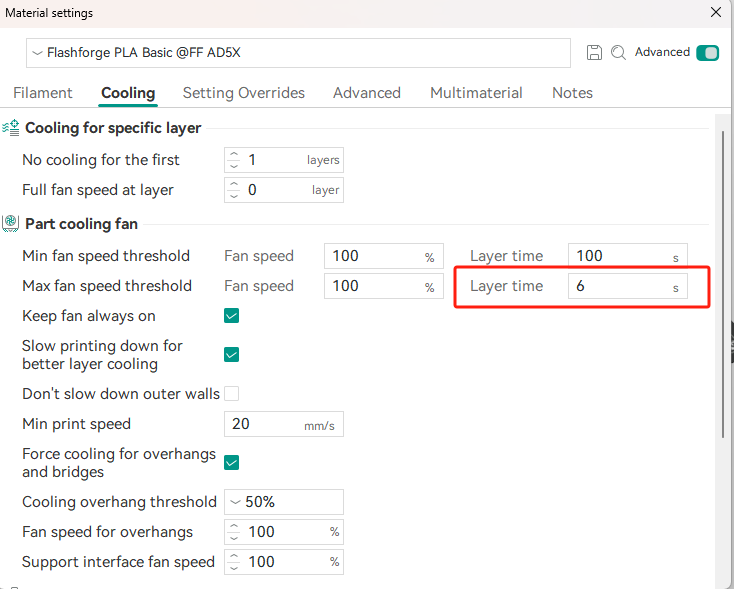
- Увеличьте Layer cooling time в настройках материала.
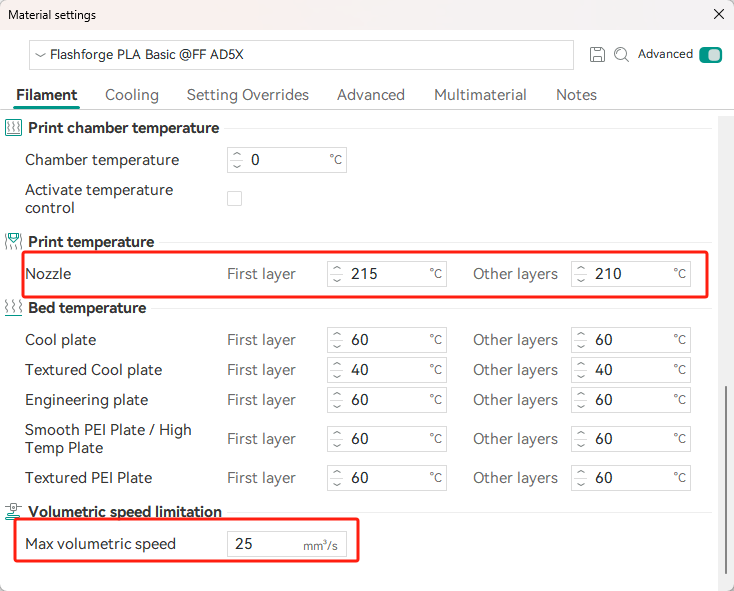
- Снизьте температуру на 5–10 °C или уменьшите Max volumetric speed.
Настройки
9. Слабое заполнение / недоэкструзия
- Проверьте износ сопла; повысьте температуру или снизьте скорость.
Настройки
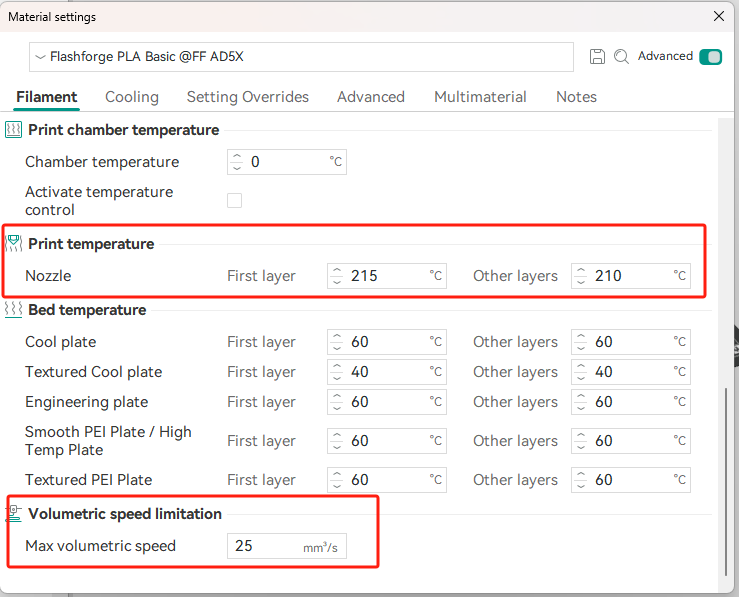
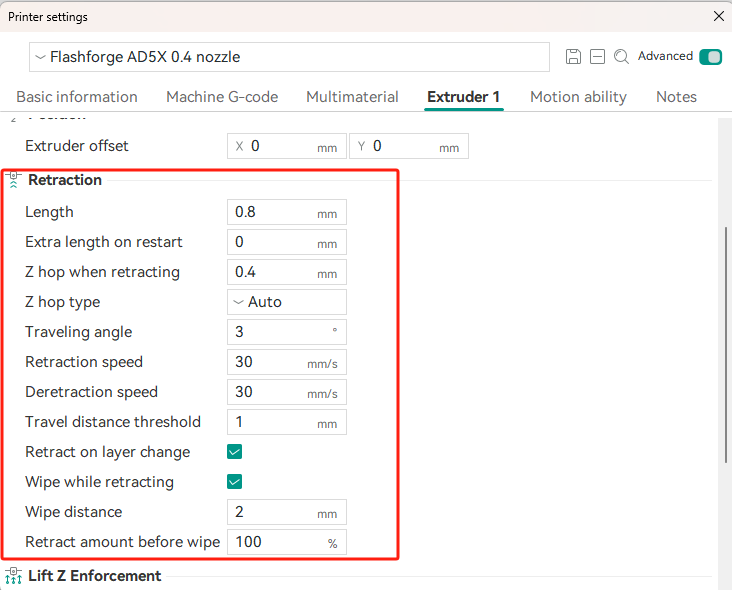
10. Волосение (stringing)
- Просушите нить, снизьте скорость печати и температуру сопла.
Скриншоты
11. Расслоение и трещины слоёв
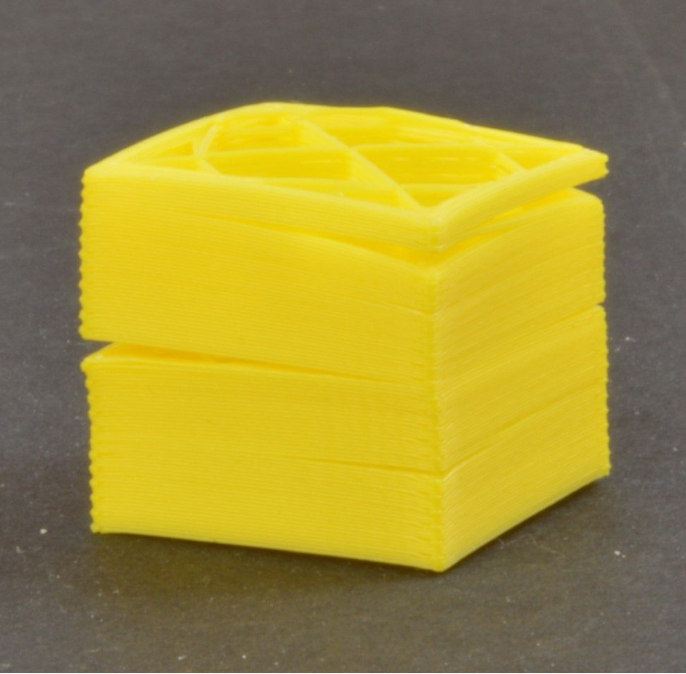
- Снизьте обдув, повысьте температуру, уменьшите Max volumetric speed.
Скриншоты
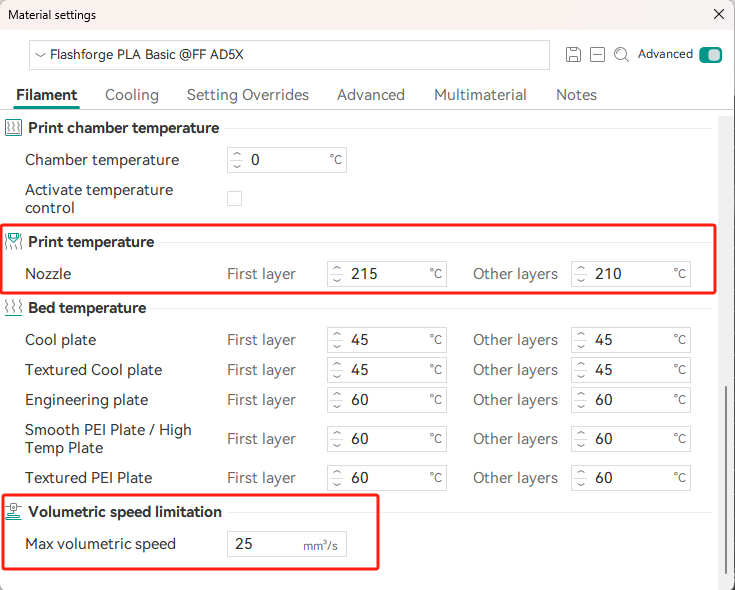
12. Смещение слоёв (layer shifting)
- Устраните столкновение сопла с моделью; снизьте скорость/ускорение.
Скриншоты
13. Деформация / коробление (warping)
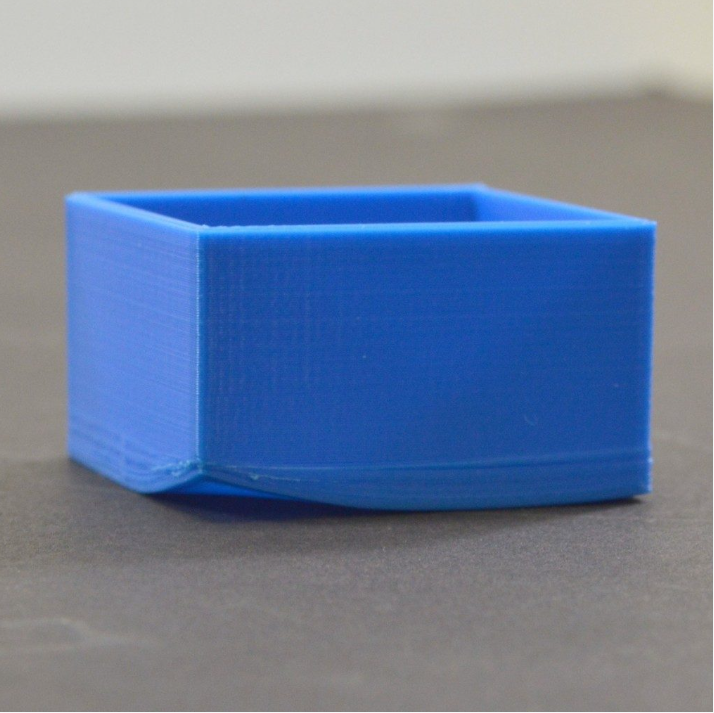
- Очистите стол, поднимите температуру стола, снизьте скорость первого слоя. Подробнее про адгезию — Печать.
Скриншоты
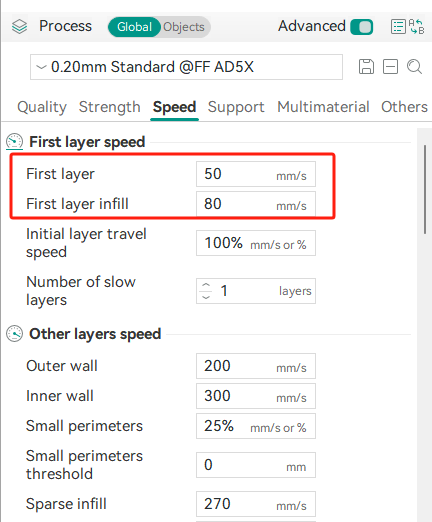
14. Мелкие детали (плохо прорабатываются)
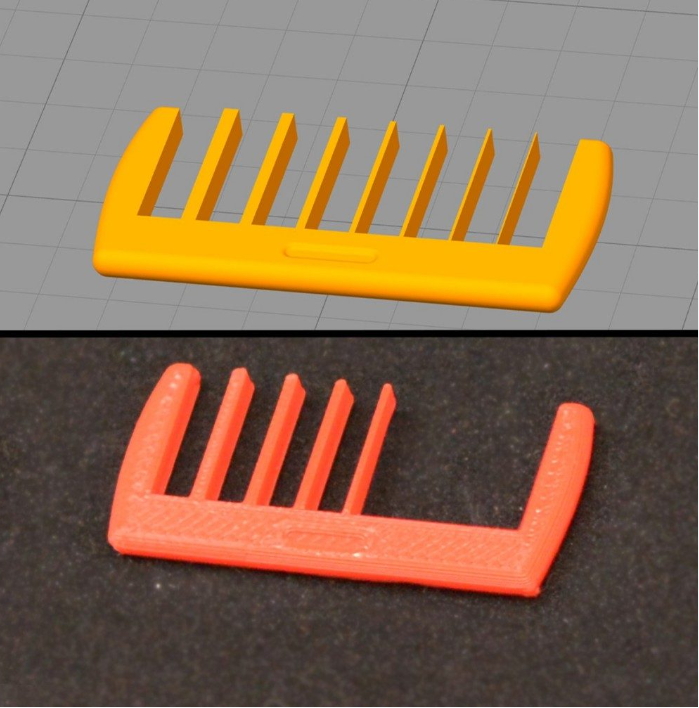
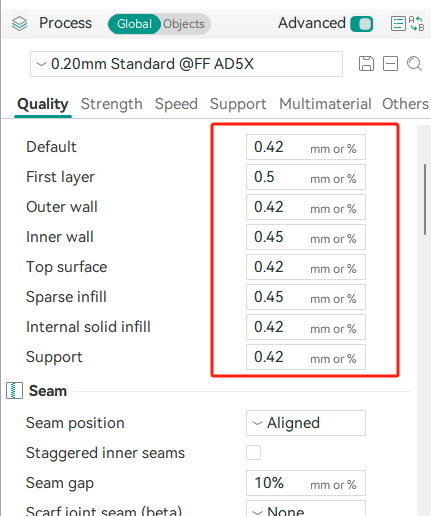
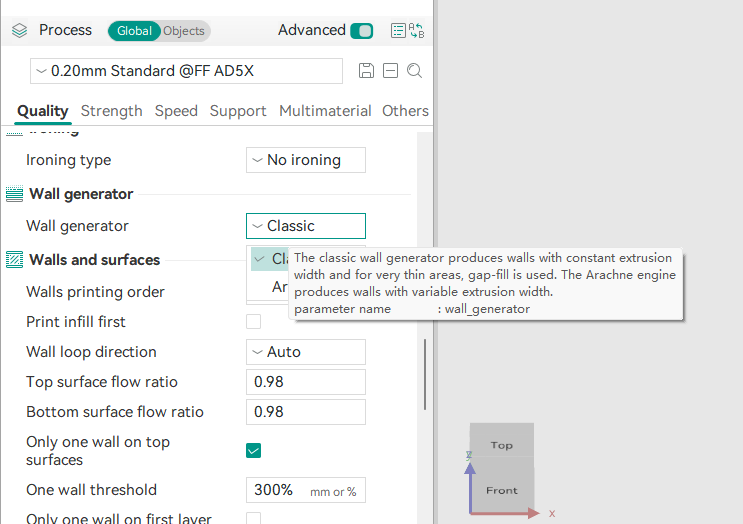
- Уменьшите Extrusion Width, включите Arachne в генераторе стенок.
Скриншоты
Вертикальная рябь и воблинг — сводный список причин
Если на стенках видна регулярная вертикальная рябь или «волна», причина почти всегда механическая. Проверять по списку:
Ось Z 1. Воблинг по Z из-за кривых ходовых винтов, с которым не справляется антивоблинг-механизм. 2. Заглушки/проставки, поставленные на каретки Z ради тишины — частый источник. 3. Винты Z не смазаны. 4. Винты Z смазаны слишком обильно — смазка забилась в гайку, антивоблинг застопорился и не работает.
Экструзия 5. Неверное разрешение экструдера (см. Точность осей). 6. Слишком большой откат. 7. Плохо настроенный pressure advance. 8. Биение экструдера: не смазана ось прижимной лапки — выбить и смазать. 9. Биение экструдера: ось уже сточилась — менять, пока целы шестерни.
Механика и режимы 10. Болтающееся сопло. 11. Плохо натянутые или растянутые ремни. 12. Завышенные ускорения.
15. Гостинг / звон (вариант 2)
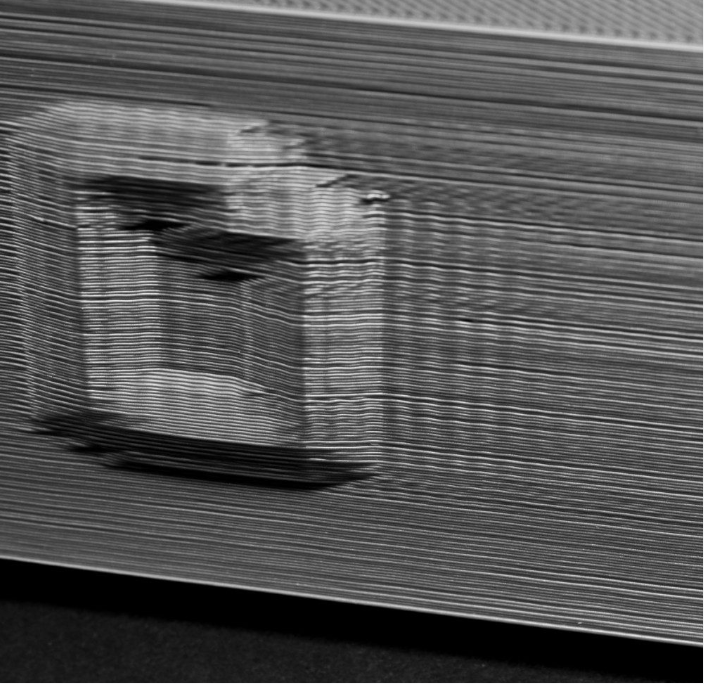
- Отрегулируйте натяжение ремней, снизьте ускорения, выполните калибровку Input Shaper (Калибровка).
Скриншоты
16. Плохая поверхность над поддержками
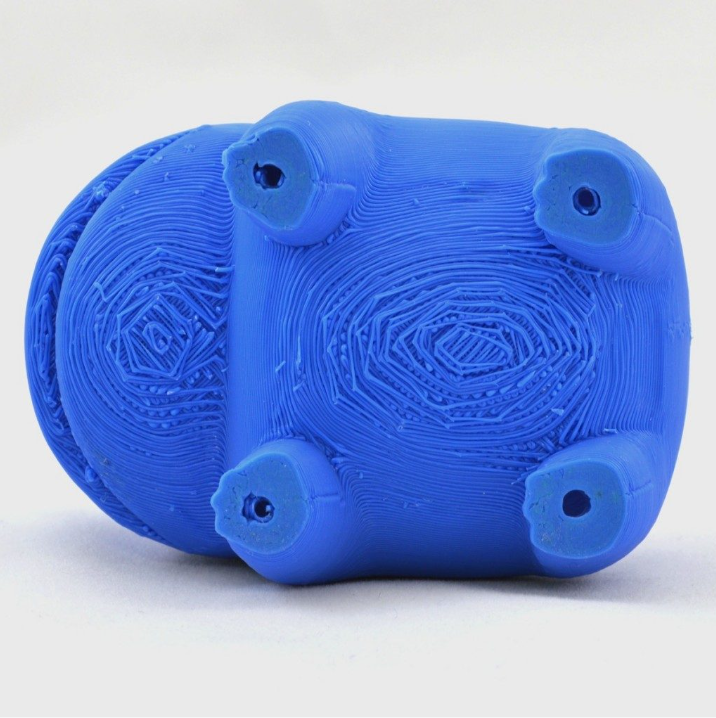
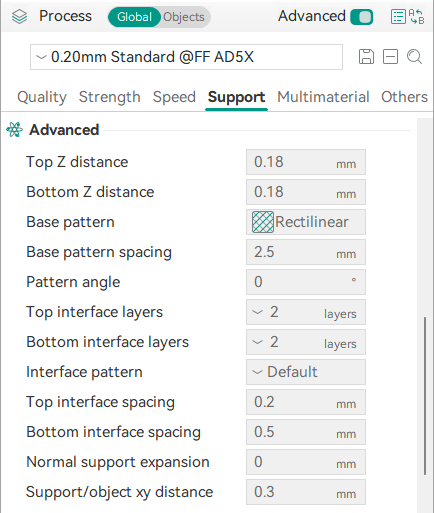
- Слишком большой зазор поддержек — уменьшите Support Spacing (но не в ноль, иначе тяжело отрывать).
- Слишком быстрая печать — снизьте скорость для нависающих элементов.
Скриншоты
Источник: справочные материалы wiki.flashforge.com, перевод и адаптация сообщества.
Дополнительно — сводный справочник сообщества: Проблемы и дефекты 3D-печати, методы устранения (PDF).